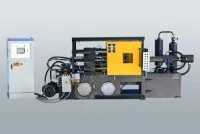
La macchina per pressofusione in lega di alluminio è un'apparecchiatura meccanica su larga scala con operazioni complesse, che richiede personale tecnico professionale per operare. Quando si utilizza l'attrezzatura, la padronanza dei seguenti requisiti operativi può aiutare a completare il lavoro di pressofusione in modo più efficiente e sicuro.
1. Monitorare rigorosamente il processo di pressofusione
Il controllo della temperatura dell'alluminio fuso nel forno di attesa deve essere accurato, con un intervallo di errore consentito di ± 3 gradi, in modo che l'alluminio fuso possa essere agitato stabilmente. La temperatura dopo la miscelazione può essere regolata in base alla composizione chimica di ciascun forno e la temperatura regolata deve essere determinata per controllare l'errore di velocità della fase solida entro ± 2 percento.
In particolare, è necessario controllare la temperatura dello stampo, che è correlata al fatto che la lega possa essere riempita uniformemente e solidificata normalmente. Pertanto, prima della pressofusione, è necessario stabilire ragionevolmente i parametri di processo dell'attrezzatura. Durante il processo di pressofusione, è inoltre necessario regolare i parametri di processo in base allo stampaggio della pressofusione.
2. Requisiti operativi per la spruzzatura dell'agente distaccante
"La quantità di vernice distaccante applicata deve essere controllata bene. Troppa, troppo poca o vernice mancante non è corretta.". Per le parti difficili da sformare, è possibile spruzzare più vernice in modo appropriato, mentre per le parti relativamente facili da sformare, è possibile spruzzare meno vernice.
Quando si spruzza la vernice, la pistola a spruzzo deve essere spostata a strati dall'alto verso il basso per garantire che l'acqua in eccesso nella cavità dello stampo possa essere espulsa dalla cavità dello stampo. Per le parti della cavità che sono relativamente appiccicose allo stampo, è possibile spruzzarle a distanza ravvicinata e poi spruzzarle a lunga distanza. Dopo la spruzzatura, utilizzare l'aria per soffiare via la vernice in eccesso all'interno della cavità dello stampo per evitare fori d'aria, bolle e altre condizioni nella pressofusione.
3. Pellicola a caldo utilizzando uno scalda-muffa
Dopo aver utilizzato una macchina per la temperatura dello stampo per riscaldare lo stampo, è possibile iniziare la pressofusione. Quando esegui lo stampaggio a caldo, puoi prima utilizzare la lega liquida per modellare 5-10 stampi a bassa velocità, quindi eseguire la colata in batch. Questo non solo protegge lo stampo, ma impedisce anche la generazione di flash e materiali volanti.
Durante il funzionamento della macchina per pressofusione in lega di alluminio, è necessario monitorare rigorosamente il processo di pressofusione, utilizzare correttamente distaccanti per la spruzzatura e svolgere un buon lavoro nello stampaggio a caldo. Si ritiene che dopo aver soddisfatto questi tre requisiti, la qualità dei pressofusi non sarà molto scadente.